
Сварка аргоном и правка литых дисков: после каких повреждений колесо пора сдавать на металлолом
- Структурные изменения сплава: что происходит с ободом при жестком ударе
- Правка геометрии: физика процесса и недопустимость кустарных методов
- Трещины и аргонодуговая сварка: где проходит граница безопасности
- Смертельная угроза: какие сварные швы приведут к разрушению обода на трассе
- Категорическое табу: почему восстановление несущих элементов и ступицы строго запрещено
- Финансовая математика: когда попытки сэкономить обходятся дороже покупки нового комплекта
Попадание в глубокую яму на скорости часто заканчивается пробоем подвески и вибрацией на руле. Перед водителем встает выбор: покупать новый комплект или восстанавливать поврежденный обод. Сегодня ремонт литых дисков предлагают почти в каждом шиномонтаже, обещая вернуть идеальную форму даже после сильных замятий. Любое вмешательство в структуру алюминиевого сплава — это всегда компромисс между экономией и безопасностью на трассе. Оценивая, стоит ли сварка дисков аргоном потраченных средств и риска, учитывайте физику материала. Визуально небольшая вмятина на микроуровне часто оказывается критическим разрушением кристаллической решетки. Такое колесо может лопнуть при следующем экстренном торможении или попадании в стык асфальта.
Структурные изменения сплава: что происходит с ободом при жестком ударе
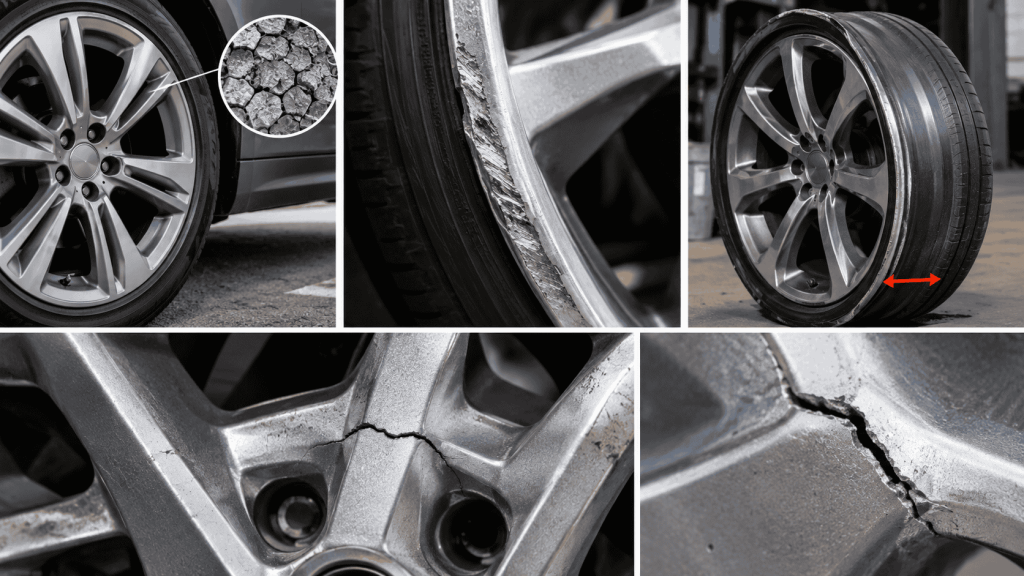
Заводские легкосплавные диски производятся из сложных композиций на основе алюминия, кремния и магния (силумины). На заводе заготовки проходят многоступенчатую термическую обработку — закалку и искусственное старение. Металл получает высокую структурную прочность и жесткость, но теряет часть первоначальной пластичности, снижая способность поглощать удары без разрыва. Пластичная штампованная сталь при ударе просто гнется и поглощает кинетическую энергию. Алюминиевый сплав сопротивляется деформации до последнего, а при превышении предела текучести необратимо разрушается.
Когда колесо ловит сильный удар, вся энергия концентрируется на узком участке закраины. В зависимости от силы и площади контакта, автовладелец сталкивается с несколькими сценариями разрушения:
- Косметические дефекты поверхности. Глубокие царапины, сколы лакокрасочного покрытия и задиры металла на внешней кромке от парковки вплотную к бордюру (типичная бордюрная болезнь). Несущая способность не страдает, проблема решается шлифовкой.
- Искривление профиля. Осевое смещение плоскости (так называемая восьмерка) или радиальное биение. Визуально металл остался целым, но его внутренняя кристаллическая решетка уже критически растянута.
- Разрыв металла. При точечном и жестком ударе появляется сквозная трещина на литом диске. Хрупкий сплав просто не выдерживает пикового напряжения.
Даже если внешне обод кажется целым, а шина не теряет давление, сильный пробой оставляет след. В зоне замятия мгновенно образуются микротрещины. Это скрытые разрывы межатомных связей, которые невозможно увидеть без специальной дефектоскопии. На балансировочном станке измерительная аппаратура фиксирует значительный дисбаланс и показывает нарушение базовой геометрии колеса.
Многие водители соглашаются на выравнивание любыми доступными способами, не изучая, какие последствия имеет правка литых дисков для дальнейшей безопасной эксплуатации. Во многих мастерских применяется устаревшая технология, изначально разработанная исключительно для стальных штамповок. Вместо этого современный подход требует использования щадящих методов, учитывающих кристаллическую структуру сплава. Принудительное силовое воздействие на деформированный холодный алюминий недопустимо, так как оно разрушает целостность отливки, создавая скры очаги напряжения.
Алюминий обладает свойством накапливать циклические нагрузки от вращения, что вызывает усталость сплава. Если напряжение при ударе ушло вглубь конструкции и пострадала хотя бы одна спица диска, деталь автоматически переходит в категорию металлолома. Выравнивание замятой полки в кустарных условиях часто сопровождается локальным нагревом металла газовой горелкой. По сути, это неконтролируемый отжиг, полностью уничтожающий результаты заводской термической обработки. Зона такого термического воздействия навсегда теряет заданную прочность, становясь мягкой и уязвимой к малейшим неровностям дороги.
Термическое воздействие безвозвратно меняет физико-механические свойства заводского сплава. Восстановление должно проходить по строгим технологическим протоколам, исключающим применение грубой силы или открытого пламени газовой горелки.
Правка геометрии: физика процесса и недопустимость кустарных методов
Грамотное восстановление алюминиевых сплавов требует понимания их предела текучести. Это рубеж, после которого деформация материала из упругой переходит в пластическую, и форма меняется навсегда. Разрыв между пределом текучести и пределом прочности у силуминов минимален. Металл сопротивляется изгибу очень долго, а затем резко лопается.
Попытки выровнять замятую полку обода на холодную ведут к разрушению детали. В мастерских без должного оборудования иногда используют обычные кувалды через деревянные проставки или гидравлические домкраты без подготовки зоны ремонта. Кристаллическая решетка в месте замятия испытывает колоссальное напряжение на разрыв. Даже если полка встала на место, внутри образуются микроскопические разрывы. Классическая прокатка литого диска стальными роликами действует по схожему принципу: принудительное силовое воздействие на деформированный холодный алюминий приводит к росту внутренних напряжений. Ролики растягивают ослабленный металл, делая его тоньше и провоцируя внезапный отрыв закраины на ходу. Эта технология, заимствованная от стальных штамповок, категорически не подходит для алюминиевых сплавов.
Пытаясь избежать растрескивания, неопытные мастера используют чрезмерный неконтролируемый нагрев металла. Необратимое падение структурной прочности (перестаривание) заводского сплава начинается уже при локальном нагреве свыше 200 градусов Цельсия. Обычная ацетиленовая горелка легко превышает этот порог. Металл становится податливым, выправляется без усилий, но после остывания зона ремонта навсегда теряет заводскую закалку. Обод в этом месте будет гнуться при наезде на небольшие неровности асфальта.
Технологически оправданный способ восстановить геометрию — использование гидравлического пресса с точечными пуансонами и строгим температурным контролем. Процедура включает следующие этапы:
- Жесткая фиксация. Колесо устанавливается на массивный стенд, исключающий любые люфты.
- Измерение отклонений. С помощью стрелочных индикаторов микрометрической точности определяется вектор и степень деформации.
- Контролируемый подогрев. Зона замятия нагревается промышленным феном или индукционным нагревателем строго до 150–180 градусов. Температура непрерывно контролируется инфракрасным пирометром. Сплав становится чуть более пластичным без нарушения базовой закалки.
- Векторное давление. Гидравлический цилиндр плавно выдавливает вмятину в направлении, строго противоположном вектору удара.
Оценивая, какие последствия имеет правка литых дисков, нужно помнить: даже при идеальном соблюдении технологии гидравлической вытяжки первоначальная прочность сплава в зоне удара снижается на 10–15%. Металл уже запомнил деформацию. Восстановленное колесо рекомендуется устанавливать на заднюю ось автомобиля, где на него будет приходиться меньшая динамическая нагрузка при рулении.
Трещины и аргонодуговая сварка: где проходит граница безопасности
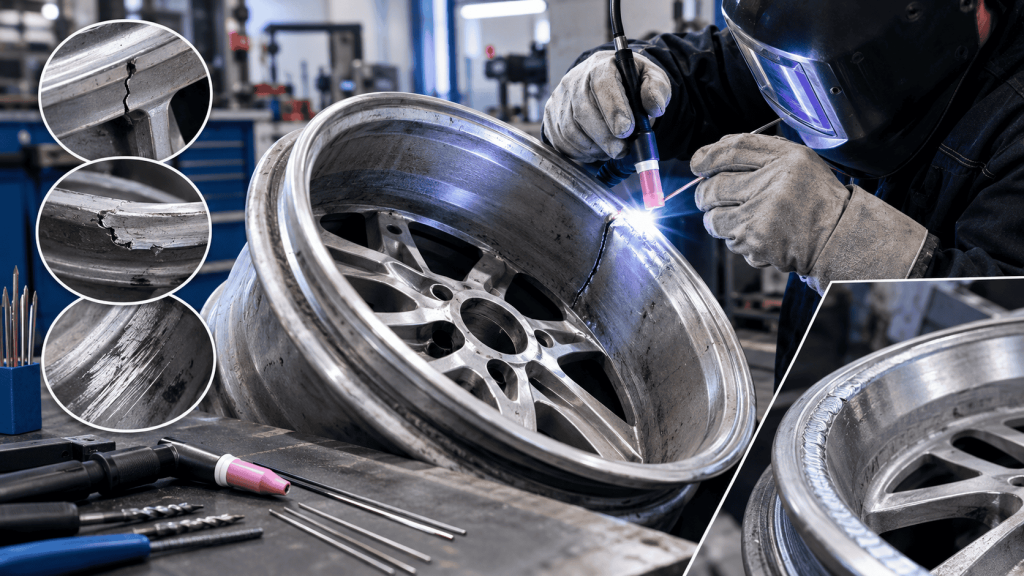
Если кинетическая энергия удара превысила предел прочности сплава, происходит локальный разрыв. Перед владельцем автомобиля встает вопрос: стоит ли сварка дисков аргоном затрат и времени, или эксплуатация заваренного обода слишком опасна. Все зависит от сварочных технологий и точной локализации дефекта.
Алюминий мгновенно покрывается тугоплавкой оксидной пленкой, которая плавится при температуре свыше 2000 градусов, тогда как сам сплав начинает течь уже при 600 градусах. Для соединения краев разрыва используется технология TIG (Tungsten Inert Gas). Процесс идет в среде инертного газа аргона, вытесняющего кислород из рабочей зоны. Сварка выполняется переменным током: одна полуволна разрушает оксидную пленку, вторая проплавляет основной металл и присадочный пруток. Состав прутка должен максимально соответствовать заводскому силумину.
С технической точки зрения заварить трещину на внутренней полке можно, восстановив герметичность, однако с юридической и протокольной точки зрения (согласно ТР ТС 018/2011) такой ремонт литых дисков делает колесо нелегальным для использования на дорогах общего пользования. Не существует разрешенных для сварки трещин. Заваренный диск юридически непригоден к эксплуатации. Сварка оправдана лишь для создания докатки, чтобы на минимальной скорости добраться до шинного центра. Если вы все же идете на этот риск, мастера берутся за следующие дефекты:
- Поперечные трещины на внутренней закраине. Самый частый вид повреждений. Внутренняя полка обода менее жесткая, чем внешняя, поэтому принимает на себя основной удар. Если трещина идет перпендикулярно краю и ее длина не превышает 30-40% от общей ширины полки, качественный провар восстанавливает геометрию, но не легализует колесо.
- Наплавка утраченных фрагментов кромки. При сильных притирках к бордюрам или ударах об острые края ям от закраины откалываются куски металла. Если повреждение не затронуло посадочное место шины критическим образом, недостающий объем послойно наплавляется аргоном, а затем обрабатывается на токарном станке.
- Заделка глубоких задиров. Сквозные царапины, угрожающие герметичности бескамерного слоя, успешно заплавляются без ущерба для общей прочности колеса.
Если появилась трещина на литом диске, ее нельзя просто залить металлом сверху. Правильная технология требует серьезной механической подготовки. Концы разрыва засверливаются тонким сверлом. Это снимает напряжение и останавливает рост трещины от термического шока. Вдоль всей линии повреждения фрезой выбирается фаска в форме буквы V или X. Сварочная дуга должна проплавить металл на всю глубину.
Мастер формирует шов с обеих сторон, обеспечивая полный сплав присадочного материала с основой. После остывания наружная часть шва шлифуется вровень с основной поверхностью для герметичной посадки покрышки. Внутренний валик шва часто оставляют нетронутым для создания дополнительного ребра жесткости. Заваренная по такой технологии внутренняя полка выдерживает давление воздуха, но не отменяет запрет на эксплуатацию.
Успешный опыт работы с небольшими поперечными повреждениями на внутренней закраине обода не означает возможность спасения любой расколотой детали. Восстановление края полки, удерживающего борт покрышки, сильно отличается от попыток скрепить участки, принимающие на себя критические циклические нагрузки от массы всего автомобиля. Необходимо четко разделять ремонтопригодные дефекты и повреждения, при которых эксплуатация восстановленного сплава превращается в угрозу жизни.
Смертельная угроза: какие сварные швы приведут к разрушению обода на трассе
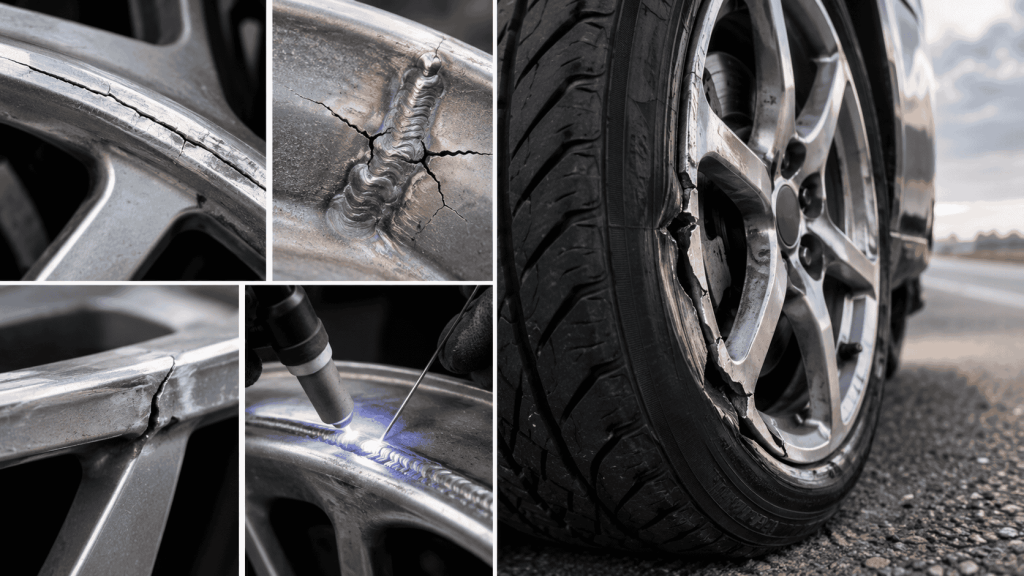
Любой сварочный шов — это инородное включение в базовую структуру заводской отливки. Место провара и окружающий его массив металла получают разные физические характеристики. Самую большую опасность представляет зона термического влияния — узкая полоса сплава, прилегающая вплотную к сварному шву. В процессе плавки она подвергается экстремальному локальному перегреву, из-за чего ее изначальная прочность падает на 30–40%.
Сам аргоновый шов получается очень плотным и жестким, а металл вокруг него становится мягким. При движении автомобиля эта разница в плотности создает мощный концентратор напряжений. Если трещина на литом диске располагается в зоне максимальных динамических нагрузок, следующее попадание в яму разорвет деталь вдоль шва, по ослабленной границе термического влияния. К недопустимым для сварки дефектам относятся:
- Продольные трещины вдоль полки обода. Возникают при сильных фронтальных ударах или попытках выровнять профиль колеса с превышением давления пресса. В этой зоне боковое давление накачанной шины максимально. На крутом повороте борт покрышки давит на закраину: заваренная продольная трещина не выдерживает бокового вектора тяги, происходит отрыв куска металла и взрывное стравливание воздуха.
- Множественные разрывы в одном узле. Повреждения в форме звездочки или сетки мелких трещин на небольшом участке. Пытаясь заплавить такой сегмент, мастер подвергает локальную зону многократному длительному перегреву. Структура алюминиевой матрицы разрушается, превращая металл в хрупкую губку.
- Трещины на внешней (лицевой) стороне обода. Внешняя полка конструктивно связана со спицами, образуя единый силовой каркас. Разрыв на этом участке говорит о глобальном нарушении геометрии. Заварить внешнюю закраину можно лишь для создания запаски, на которой со скоростью 40 км/ч можно дотянуть до ближайшего шинного центра.
Принимая решение о том, стоит ли сварка дисков аргоном такого риска, вспомните физику экстренного торможения. Кинетическая энергия двухтонного автомобиля, гасящего скорость со 110 км/ч до нуля, трансформируется в колоссальный крутящий момент. Он передается от тормозного суппорта на ступицу, затем на лучи колеса и далее на обод с шиной. Если обод собран из кусков с помощью аргоновой дуги в неподходящих местах, он просто сложится под давлением центробежных и радиальных сил.
Категорическое табу: почему восстановление несущих элементов и ступицы строго запрещено
Внешний обод выполняет функцию герметичного резервуара для пневматической шины. Центральная часть колеса (ступичная площадка) и лучи (спицы) — это главный несущий скелет. В процессе заводского литья под высоким давлением эта структура формируется как единая монолитная деталь с точно просчитанными эпюрами напряжений. Технические регламенты прямо запрещают любой ремонт литых дисков с применением сварки для любых частей колеса, однако восстановление несущего скелета (лучей и ступицы) несет в себе мгновенную смертельную угрозу, так как эта зона подвергается пиковым нагрузкам на скручивание. Даже микроскопический дефект в этой области фатален.
При сквозном изломе луча восстановить его несущую способность невозможно. Сварочная дуга проплавляет металл на определенную глубину, но внутри массивной спицы всегда остается микроскопическая пустота или зона напряжения. Разгон, торможение, прохождение неровностей заставляют спицы работать на скручивание и излом. Сварной шов лопается при первой же критической нагрузке.
Локальный нагрев до температуры плавления вызывает температурную деформацию массивных элементов. Добросовестные мастера сразу отказывают в ремонте при обнаружении следующих повреждений:
- Отрыв или глубокая трещина у основания луча (спицы). Это место соединения с ободом, где концентрируется максимальное напряжение. При разрушении шва на скорости колесо мгновенно теряет жесткость и подламывается под ступицу.
- Трещины на привалочной плоскости. Это центральная площадка, которой колесо прилегает к тормозному диску. Даже микроскопическая капля припоя или деформация сплава от нагрева нарушит плоскостность прилегания. Результатом станет сильное биение колеса, которое разобьет ступичный подшипник и детали рулевого управления.
- Разрушение или деформация посадочных отверстий. Отверстия под колесные болты или гайки имеют строгую конусную или полусферическую фаску. Наплавленный металл просядет под давлением стального болта, крепеж ослабнет, и колесо на ходу открутится от ступицы.
- Трещины между крепежными отверстиями. Если ступичная площадка начала трескаться вокруг болтов, ресурс прочности всего литья полностью исчерпан.
При повреждении несущего скелета облом спицы или трещина в ступице означают безоговорочную отправку детали в пункт приема цветных металлов. Законы физики непреклонны: нарушенная цельность литого каркаса неминуемо приведет к отрыву обода от ступицы во время движения.
Финансовая математика: когда попытки сэкономить обходятся дороже покупки нового комплекта
Когда разрушение локализовано исключительно на внутренней закраине, на первый план выходит экономический расчет. Задумываясь об экономической выгоде и о том, оправдано ли применение аргонодуговой сварки с учетом вложенного времени и средств, автовладельцы часто ориентируются на базовый прайс шиномонтажа. Сумма за один сантиметр шва не отражает итоговых затрат на полноценное возвращение детали к жизни.
Качественное восстановление состоит из комплекса процедур. Чтобы вернуть деформированному ободу характеристики, близкие к заводским, придется оплатить целую цепочку технологических операций:
- Подготовительные работы. Демонтаж покрышки, химическая очистка поверхностей от дорожной грязи, механическая подготовка зоны разрыва, фрезеровка фасок.
- Восстановление профиля. Если появился сквозной раскол на ободе от сильного удара, ей почти всегда сопутствует вмятина. Вытяжка на гидравлическом прессе с инфракрасным контролем температуры тарифицируется как отдельная услуга.
- Сварочный процесс. Затраты зависят от длины шва с обеих сторон стенки, расхода кремниевого присадочного материала и объема сожженного инертного газа.
- Токарная обработка. Механическая шлифовка наружных валиков шва для обеспечения герметичного прилегания бортового кольца бескамерной шины к полке.
- Защитное покрытие. Локальная или полная порошковая покраска. Оголенный алюминий без заводского лака под воздействием влаги стремительно корродирует, окисляя зону недавнего шва.
Из этих этапов складывается итоговая смета. В профессиональной среде действует негласное правило: если комплексное восстановление легкосплавных колес обходится дороже 40–50% от стоимости новой детали, поврежденный элемент подлежит утилизации. Вкладывать половину цены нового колеса в сплав, потерявший часть первоначальной жесткости, нерационально.
Восстановленный обод часто получает остаточный дисбаланс, особенно если применялась силовая прокатка литого диска без соблюдения температурных режимов. Добиться идеального распределения масс после наплавки чужеродного металла крайне сложно. Мастер вешает на обод десятки граммов стальных или цинковых балансировочных грузиков. Вскоре водитель на практике узнает, какие последствия имеет некачественная правка литых дисков на дистанции. Начинается ускоренный износ ступичных подшипников, разбиваются рулевые тяги, а на протекторе покрышки из-за неравномерного прилегания к асфальту образуются проплешины. Замена элементов подвески и покупка новой резины быстро перекроют финансовую выгоду от спасения расколотого металла.
Дорогостоящее восстановление имеет экономический смысл только для эксклюзивных, редких или снятых с производства моделей, где покупка идентичного экземпляра физически невозможна. Такую деталь ремонтируют, но ее дальнейшая эксплуатация ограничивается установкой на заднюю ось автомобиля и аккуратным стилем вождения.
Алюминиевые сплавы не прощают кустарного отношения. Законы физики действуют жестко для всех участников дорожного движения. Любое разрушение, выходящее за пределы внутренней закраины и затрагивающее силовой каркас, мгновенно переводит деталь в категорию лома.
Сдача расколотой детали в пункт приема цветных металлов сохраняет безопасность поездок. Жизнь водителя, здоровье пассажиров и целостность машины стоят дороже привлекательного комплекта колес. Мелкие искривления геометрии стоит доверять исключительно профильным центрам с гидравлическим оборудованием и температурным контролем. А вот появление любых трещин — однозначный сигнал к замене диска ради вашей безопасности, так как использование профессиональных TIG-постов оправдано только для создания временной запаски.
Список литературы
- Технический регламент Таможенного союза ТР ТС 018/2011 «О безопасности колесных транспортных средств» (Утвержден Решением Комиссии Таможенного союза от 9 декабря 2011 г. № 877, с актуальными изменениями). — В Приложении № 8 (п. 5.7.4) регламента содержится прямой нормативный запрет на наличие трещин на дисках и ободьях колес, а также следов их устранения сваркой, что является главным критерием для сдачи детали на металлолом.
- ГОСТ 33211-2014. Колеса из легких сплавов для пневматических шин. Общие технические условия. — М.: Стандартинформ, 2015. — Межгосударственный стандарт, описывающий требования к структуре металла, отливкам и обязательным испытаниям дисков на изгиб при кручении и ударную прочность (показывает, почему нарушение целостности сплава критично).
- ГОСТ 14806-80. Дуговая сварка алюминия и алюминиевых сплавов в инертных газах. Соединения сварные. Основные типы, конструктивные элементы и размеры. — М.: Издательство стандартов. — Базовый технический документ, регламентирующий параметры аргонодуговой сварки (TIG), которая применяется при наплавке утраченных фрагментов закраин диска.
- Fonte, M., Infante, V., Reis, L., & Freitas, M. (2011). Failure analysis of a passenger car wheel. Engineering Failure Analysis, 18(7), 1735-1742. — Международное научное исследование, посвященное анализу причин образования усталостных трещин в литых алюминиевых дисках и оценке необратимой потери конструктивной прочности колеса.
- Карагодин В.И., Митрохин Н.Н. Ремонт автомобилей и двигателей: Учебник для студентов учреждений среднего профессионального образования. — М.: Издательский центр «Академия», 2008. — Содержит разделы по дефектовке деталей из алюминиевых сплавов, описывает предельные состояния деталей, при которых восстановительный ремонт экономически и технически нецелесообразен.
